logo
Qingdao Xinmeiteng Sponge Manufacture Co.
Продукты
Продукты
Домой > Продукты > Пенный сверлильный станок > 3-позиционная зажимная пенообрабатывающая сверлильная машина с автоматическим центрированием

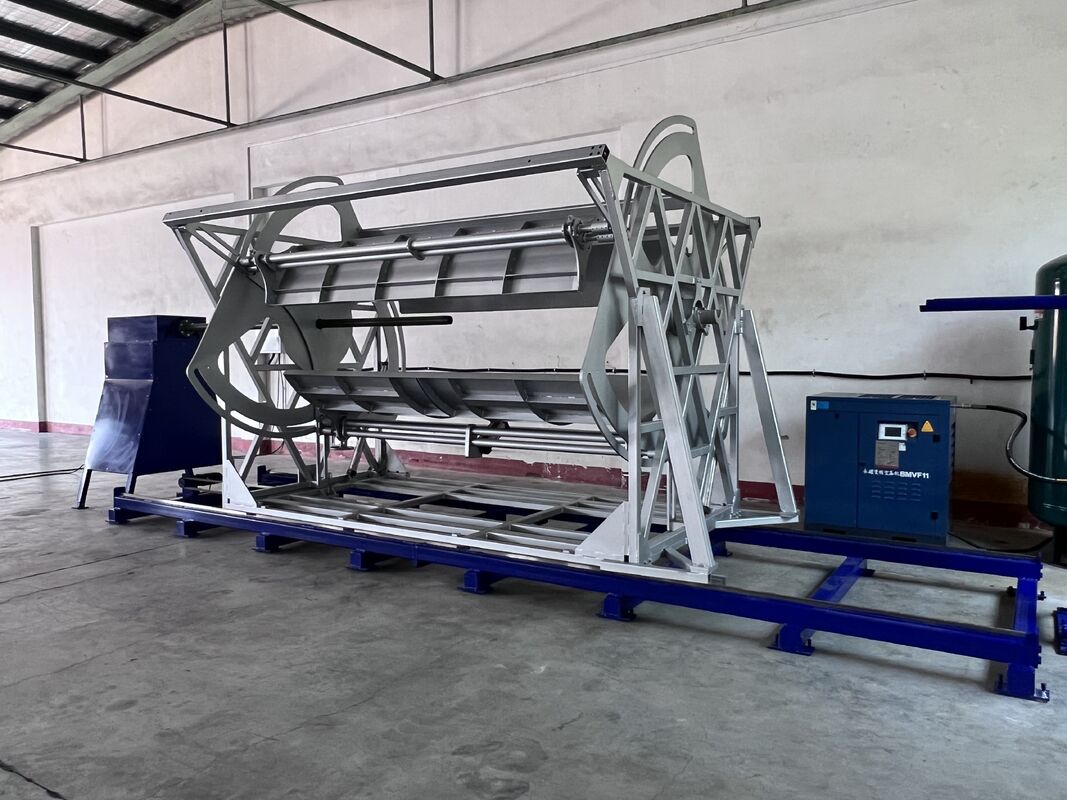
3-позиционная зажимная пенообрабатывающая сверлильная машина с автоматическим центрированием

Подробная информация о продукции

Место происхождения: Циндао

Фирменное наименование: Xinmeiteng

Сертификация: CE

Номер модели: C518

Условия оплаты и доставки

Количество мин заказа: 1 комплект

Цена: Inquiry

Упаковывая детали: подлежащий определению

Время доставки: 45 рабочих дней после авансового платежа

Условия оплаты: Л/К, Т/Т

Поставка способности: 3 комплекта в сезон

Лучшая цена
Выделить:

3-позиционное зажимное сверление

,

Автоматическое позиционирование центра

,

Точность сверления пены

Мощность двигателя:
3,7 кВт
Диаметр отверстия:
50-80 мм
Длина отверстия:
500-2300 мм
Диаметр губки:
1200-1500 мм
Вес машины:
2000 кг
Габаритные размеры:
6500*2000*2500 мм
Мощность двигателя:
3,7 кВт
Диаметр отверстия:
50-80 мм
Длина отверстия:
500-2300 мм
Диаметр губки:
1200-1500 мм
Вес машины:
2000 кг
Габаритные размеры:
6500*2000*2500 мм
3-позиционная зажимная пенообрабатывающая сверлильная машина с автоматическим центрированием
Пенообрабатывающий станок C518 с 3-сторонним зажимом

C518 — это пенообрабатывающий станок с 3-сторонним зажимом и автоматическим центрированием. Длина отверстия составляет 500-2300 мм, диаметр отверстия — 50-80 мм, диаметр губки — 1200-1500 мм, мощность двигателя — 3,7 кВт, вес станка — 2000 кг, а общие размеры — 6500*2000*2500 мм.

Круглый рулон — самая сложная заготовка для удержания. Зажим с одной стороны выводит рулон из линии, и отверстие следует за рулоном. Трехсторонний зажим удерживает рулон сверху и с обеих сторон, поэтому центр остается там, где он был установлен до входа фрезы.

C518 3-direction clamping foam drilling machine
Пенообрабатывающий станок C518 с 3-сторонним зажимом.
Станок в обзоре

3-сторонний зажим

Удерживает рулон сверху и с обеих сторон.

Автоматическое центрирование

Станок определяет осевую линию перед сверлением.

Рулоны 1200-1500 мм

Охватывает цилиндрические блоки, используемые на линиях лущения.

Отверстие 500-2300 мм

Отверстия по всей длине за один проход.

  • Модель: C518
  • Длина отверстия: 500-2300 мм
  • Диаметр отверстия: 50-80 мм
  • Диаметр губки: 1200-1500 мм
  • Мощность двигателя: 3,7 кВт
  • Вес: 2000 кг
C518 foam drilling machine clamping a sponge roll
Пенообрабатывающий станок C518 зажимает рулон из губчатого материала.
C518 automatic foam boring machine centre positioning
Автоматический пенообрабатывающий станок C518 с центрированием.
Зажим и центрирование рулона
  1. Загрузите рулон.Поместите рулон на опору и к упору.
  2. Закройте зажимы.Трехсторонние зажимы закрываются на рулоне сверху и с обеих сторон.
  3. Найдите центр.Автоматическое центрирование устанавливает осевую линию для отверстия.
  4. Сверлите.Фреза проходит через рулон с заданной подачей.
  5. Извлеките.Фреза отводится, и зажимы разжимаются.
  6. Проверьте.Измерьте отверстие на входе и выходе.

Проверьте отверстие как на выходе, так и на входе. Рулон, который не был зажат ровно, показывает разницу между двумя концами.

Почему трехсторонний зажим важен для круглого рулона

Цилиндрический рулон не имеет плоской поверхности для регистрации. Одиночный зажим отталкивает его, а двухсторонний зажим все еще позволяет ему вращаться. Трехсторонний зажим удерживает рулон с обеих сторон и сверху, что фиксирует положение перед началом работы фрезы.

Автоматическое центрирование основано на этом. Как только рулон удерживается, станок определяет осевую линию, поэтому оператору не нужно определять центр на глаз. Это устраняет разницу между одним рулоном и следующим, что важно при серийном производстве.

В результате получается отверстие, расположенное в одном и том же месте на каждом рулоне. Валы устанавливаются последовательно, а линия лущения получает рулоны, которые сидят прямо, а не качаются на валу.

  • Трехсторонний зажим: рулон не может двигаться или вращаться.
  • Автоматическое центрирование: центр устанавливается станком.
  • Стабильность партии: одинаковое положение отверстия на каждом рулоне.
Ежемесячно проверяйте зажимные колодки на износ. Изношенная колодка позволяет рулону располагаться немного не по центру, и отверстие следует за ним.
C518 automatic foam boring machine centre positioning
Устройство центрирования C518.
Технические параметры
ПараметрЗначение
МодельC518
Тип станкаПенообрабатывающий станок с 3-сторонним зажимом
Длина отверстия500-2300 мм
Диаметр отверстия50-80 мм
Диаметр губки1200-1500 мм
Зажим3-сторонний зажим
ПозиционированиеАвтоматическое центрирование
Мощность двигателя3,7 кВт
Вес станка2000 кг
Общие размеры6500*2000*2500 мм
СертификацияCE
Основные преимущества
  • Стабильный зажим: три направления останавливают движение рулона во время сверления.
  • Автоматическое центрирование: осевая линия устанавливается станком, а не на глаз.
  • Диапазон рулонов: диаметр губки 1200-1500 мм покрывается без адаптеров.
  • Отверстие по всей длине: 500-2300 мм за один проход.
  • Повторяемость между рулонами: одинаковое положение центра в каждом цикле.
  • Компактная рама: 6500*2000*2500 мм на линии.
  • Сертификация CE: готовая к экспорту защита и электрика.
Основные области применения
  • Цилиндрические рулоны из губчатого материала: центральные отверстия для установки вала.
  • Подача на линию лущения: рулоны сверлятся перед лущильной машиной.
  • Сердцевины матрасов: центральные отверстия для обработки валом.
  • Фильтровальная губка: осевые отверстия в цилиндрических деталях.
  • Переработка рулонов из губчатого материала: просверленные рулоны для дальнейшей резки.
  • Контрактное сверление: повторяющиеся размеры рулонов на одном станке.
C518 foam drilling machine clamping a sponge roll
Сверлильный станок C518 зажимает рулон.
C518 foam drilling machine boring a cylindrical block
Пенообрабатывающий станок C518 сверлит цилиндрический блок.
C518 foam drilling machine installed in a foam plant
Пенообрабатывающий станок C518 установлен на заводе.
Дефекты сверления и их причины
СимптомВероятная причинаДействие
Отверстие смещено от центраРулон зажат неровно или неправильная высота центраПерезажмите рулон и сбросьте высоту центра
Диаметр отверстия вне допускаИзношенная или поврежденная головка фрезыУстановите новую головку фрезы и проверьте снова
Резьба повреждена на входеСлишком высокая скорость подачи при нарезании резьбыУменьшите скорость подачи при нарезании резьбы
Рулон проскальзывает во время сверленияСлишком низкое давление зажимаУвеличьте давление зажима и проверьте колодки
Вибрация шпинделяИзношенный подшипник или ослабленный приводной ременьПроверьте люфт подшипника и натяжение ремня
Порванная поверхность отверстияПритупленная фреза или слишком высокая подачаЗамените фрезу и уменьшите подачу

Дефекты сверления на зажимном сверлильном станке обычно являются дефектами настройки. Проверьте зажим, высоту центра и состояние фрезы перед регулировкой станка, так как эти три фактора вызывают большинство брака.

Эксплуатация и безопасность

Держите руки подальше от зажимов при их закрытии. Трехсторонний зажим закрывается с нескольких сторон одновременно, а зазор между рулоном и колодкой мал.

Остановите шпиндель перед разжатием зажимов. Рулон, который освобождается во время вращения фрезы, может сместиться к фрезе.

  • Подтвердите, что диаметр рулона находится в пределах 1200-1500 мм.
  • Проверьте упор перед зажимом.
  • Держите руки подальше от пути зажима.
  • Остановите шпиндель перед разжатием зажимов.
  • Измерьте отверстие с обоих концов.
C518 foam drilling machine control panel
Панель управления пенообрабатывающего станка C518.
Уход за зажимами и фрезами

Зажимные колодки и система центрирования обеспечивают точность. Ежемесячно проверяйте колодки на износ и проверяйте положение центрирования по известному рулону после любой регулировки.

Головка фрезы и шпиндель требуют обычных проверок. Притупленная головка разрывает стенку отверстия и нагружает шпиндель, что проявляется в виде вибрации, прежде чем проявится как ошибка размеров.

  • Ежедневно осматривайте головки фрез.
  • Ежемесячно проверяйте зажимные колодки на износ.
  • Ежемесячно проверяйте положение центрирования.
  • Ежемесячно проверяйте люфт подшипника шпинделя и натяжение ремня.
  • Ежемесячно смазывайте направляющие и ползуны зажимов.
C518 foam boring machine spindle and cutter head
Шпиндель и головка фрезы C518.
Упаковка и доставка

Станок поставляется в усиленном экспортном ящике с рамой и зажимными узлами, закрепленными для транспортировки, размером в пределах 6500*2000*2500 мм.

Поставка включает спецификацию зажима, монтажный чертеж и контрольный список ввода в эксплуатацию, с удаленной поддержкой во время установки.

C518 foam boring and threading machine on a production line
Пенообрабатывающий и резьбонарезной станок C518 на линии.
Часто задаваемые вопросы
В1: Что означает 3-сторонний зажим?

О: Рулон удерживается сверху и с обеих сторон во время сверления.

В2: Какие диаметры рулонов принимает C518?

О: Диаметр губки 1200-1500 мм.

В3: Как устанавливается осевая линия?

О: Автоматически, системой центрирования станка.

В4: Какая длина отверстия доступна?

О: 500-2300 мм за один проход.

Отправьте ваш запрос на сверление

Сообщите нам тип губчатого материала, диаметр блока или рулона, требуемый диаметр отверстия и длину сверления. Мы подтвердим конфигурацию станка, предоставим расценку и сообщим график поставки. Головки фрез, направляющие детали и удаленная поддержка при вводе в эксплуатацию доступны с каждым заказом.

Аналогичные продукты